Application de Optique Émission spectromètres (Spark OES) dans les tests de composition et le contrôle qualité des alliages de zinc
Résumé analytique
Valeur fondamentale: Spectrométrie d'émission optique (Spark OES), avec son analyse ultra-rapide de tous les éléments en 15 à 30 secondes, une erreur de répétabilité ≤ 0,3 % et des limites de détection des traces aussi basses que 0,0001 %, est devenue le moyen technique optimal pour le contrôle qualité tout au long du processus de fusion et de moulage sous pression des alliages de zinc.
Principaux problèmes résolus: Elle répond aux défis industriels des méthodes d'analyse chimique traditionnelles : longs temps d'analyse, pollution environnementale et incapacité à identifier les risques de « corrosion intergranulaire » (impuretés excessives en Pb, Cd, Sn) et la ségrégation microscopique de la composition.
Couverture complète de la chaîne: De l'identification de la qualité des matières premières et de l'ajustement dynamique des paramètres côté four à la vérification multipoint des produits finis et au recyclage classé des rebuts, elle garantit de manière exhaustive que les alliages tels que Zamak 3 et Zamak 5 sont conformes aux normes internationales, notamment RoHS, REACH et IATF 16949.
Alors que l'industrie mondiale du moulage sous pression de précision et le secteur de la fabrication de matériel haut de gamme continuent de monter en gamme vers le raffinement, la normalisation et l'intelligence, l'alliage de zinc — en tant que matériau structurel industriel essentiel offrant légèreté, haute formabilité et rentabilité élevée — est largement utilisé dans les composants automobiles, les pièces électriques et électroniques, la quincaillerie sanitaire, les instruments de précision et les produits de soutien aux nouvelles énergies. Les propriétés mécaniques, résistance à la corrosion, stabilité dimensionnelle, et aptitude à la galvanoplastie de surface des produits en alliage de zinc dépend fortement de la précision du dosage et de l'uniformité de la composition des éléments majeurs et mineurs tels que l'aluminium, le cuivre, le magnésium, le fer, le plomb, le cadmium et l'étain. Dans un contexte de systèmes de contrôle qualité mondiaux de plus en plus stricts et de réglementations environnementales internationales, les méthodes d'essai traditionnelles telles que le titrage chimique et la spectrométrie d'absorption atomique souffrent de retards de test, de procédures fastidieuses, d'une pollution environnementale importante et d'une incapacité à identifier la ségrégation compositionnelle microscopique — des lacunes qui rendent difficile la satisfaction des besoins de « contrôle qualité » sur l'ensemble du processus contrôle qualité des productions modernes de fusion continue et de moulage sous pression par lots. Dans ce contexte d'itération technologique industrielle, le spectromètre à émission optique — caractérisé par une haute précision, une analyse multi-élémentaire simultanée, une réponse rapide et des données traçables — est progressivement devenu la solution technique centrale pour l'analyse quantitative de la composition des alliages de zinc, l'ajustement dynamique côté four, la vérification de la qualité des produits finis et le contrôle classé des matériaux recyclés, fournissant un soutien technique clé pour l'établissement d'un système de contrôle qualité standardisé dans l'industrie des alliages de zinc.
Les défauts de qualité dans la production industrielle d'alliages de zinc proviennent principalement d'un déséquilibre de composition et d'une ségrégation compositionnelle lors de la solidification.
Les nuances d'alliages de zinc industriels courantes telles que Zamak 3, Zamak 5 et ZA-8 ont des plages de composition élémentaire strictes : l'aluminium régit la fluidité et la formabilité de l'alliage ;
Le cuivre améliore la résistance à l'usure et la stabilité structurelle ;
Le magnésium affine la structure du grain et supprime l'oxydation ;
Tandis que des impuretés à l'état de traces excessives telles que le fer, le plomb, le cadmium et l'étain peuvent directement provoquer la fragilité et la fissuration de la pièce moulée, la porosité et le manque de compacité, le décollement de la galvanoplastie et une résistance réduite à la corrosion.
Elles peuvent également rendre les produits non conformes aux normes internationales telles que RoHS, REACH et IATF 16949, entraînant la mise au rebut de lots et des risques liés au commerce transfrontalier. De plus, une redistribution des solutés a tendance à se produire lors du refroidissement de l'alliage de zinc fondu,alliage de zinc, provoquant un enrichissement ou un appauvrissement en éléments entre la couche superficielle et le cœur des pièces moulées et formant des défauts de ségrégation compositionnelle localisés. Les tests d'échantillonnage traditionnels sur échantillon complet (en vrac) ne peuvent obtenir que la composition moyenne d'un échantillon et ne peuvent pas identifier avec précision les différences de composition dans les micro-régions, laissant un angle mort de contrôle qualité persistant qui limite l'amélioration du taux de rendement de l'industrie.
Comparés aux techniques d'essai traditionnelles, les avantages principaux et l'adaptabilité industrielle de la spectrométrie d'émission atomique à source d'étincelles sont plus marqués. Cette technique utilise une décharge d'étincelle haute tension comme source d'excitation pour exciter instantanément la surface d'un échantillon d'alliage de zinc qui a été usiné à plat par découpe mécanique et fraisage, provoquant des transitions de niveau d'énergie des atomes métalliques à la surface de l'échantillon au sein du plasma à haute température et émettant des spectres d'émission caractéristiques correspondant à chaque élément. Après dispersion et séparation spectrale par un système de spectrographe à réseau de haute précision, le module de détection photoélectrique collecte avec précision les signaux d'intensité des raies spectrales.
En s'appuyant sur des courbes d'étalonnage de matrice spécifiques aux alliages de zinc et des algorithmes de correction d'effet de matrice, elle évite efficacement les interférences de chevauchement des raies spectrales et accomplit avec précision l'identification qualitative et le calcul quantitatif des éléments majeurs, mineurs et des impuretés à l'état de traces — en totale conformité avec les normes nationales et internationalesnormes d'essai des alliages de zinc telles que GB/T 13818-2021, GB/T 26042-2010 et ISO 301. La technique peut détecter de manière stable plus de dix éléments dans les alliages de zinc, notamment Zn, Al, Cu, Mg, Fe, Pb, Cd, Sn, Si et Ni, couvrant une plage de détection de 0,001 % à 99,99 %, avec une limite de détection des impuretés à l'état de traces aussi basse que 0,0001 % et une erreur de répétabilité des tests de ≤ 0,3 %, offrant une précision de détection et une stabilité des données extrêmement élevées.
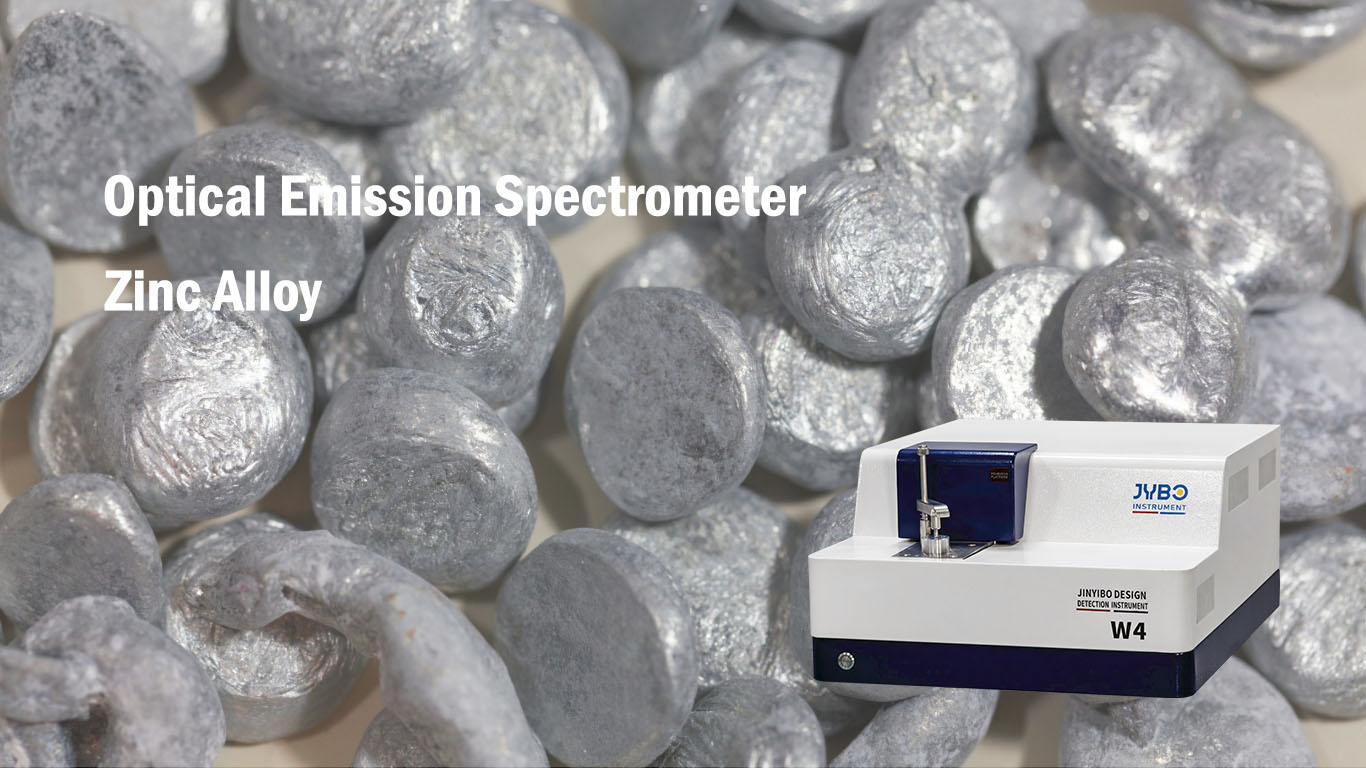
En termes d'efficacité des tests et d'adaptabilité des processus,Spectromètre à émission optique (Arc/Spark-OES)la technologie brise complètement le goulot d'étranglement de l'efficacité des modes de test traditionnels. La technique ne nécessite aucune digestion complexe de l'échantillon, aucune préparation de réactifs ni aucune autre étape de prétraitement chimique ; seule une simple coupe de surface avec un tour ou une fraiseuse dédié est nécessaire avant la mesure. L'analyse simultanée de tous les éléments d'un seul échantillonanalyse complète des éléments ne prend que 15 à 30 secondes — des dizaines de fois plus rapide que l'analyse chimique humide traditionnelle — permettant un mode de contrôle qualité en boucle fermée avec échantillonnage en temps réel au four de fusion, des résultats immédiats et un ajustement dynamique des paramètres, correspondant parfaitement au rythme de production des lignes de moulage sous pression en continu. Parallèlement, la technique prend en charge les tests multipoints et l'analyse de précision des micro-zones, capturant efficacement la ségrégation compositionnelle localisée dans les pièces moulées en alliage de zinc causée par des vitesses de refroidissement inégales ou une agitation insuffisante, résolvant ainsi le problème industriel selon lequel les tests homogénéisés traditionnels ne peuvent pas couvrir les défauts microscopiques, et réalisant une mise à niveau technologique du « test de moyenne globale » au « test précis de zone complète ». De plus, le processus de test ne consomme aucun réactif chimique et ne produit aucun rejet de déchets liquides, s'alignant sur les exigences de production industrielle verte et de développement durable ESG et s'adaptant aux normes mondiales de contrôle environnemental des usines.
Aujourd'hui, la spectroscopie d'émission atomique a été profondément intégrée dans l'ensemble du processus de production d'alliage de zinc, construisant un système de contrôle qualité sur toute la chaîne couvrant l'admission des matières premières, l'ajustement de la fusion, la vérification des produits finis, ainsi que le recyclage et la réutilisation. Dans le contrôle qualité des matières premières, la technique peut identifier rapidement les nuances de matériaux des lingots de zinc primaire et des matériaux de zinc recyclés, distinguer avec précision différentes séries de matériaux en alliage de zinc, éliminer efficacement les problèmes de contamination des matières premières et de dépassement de composition, et prévenir les risques de qualité des lots à la source. Au stade de la production par fusion, l'échantillonnage et les tests à haute fréquence côté four surveillent en temps réel les fluctuations dynamiques des éléments d'alliage à l'état fondu ; le personnel technique peut affiner les taux de charge, la température de fusion et le temps de maintien sur la base de données de test précises, stabilisant la cohérence compositionnelle des produits à travers différentes coulées et lots et réduisant considérablement les écarts de fusion et les taux de rebuts de produits. Dans le contrôle qualité des produits finis, les tests multipoints sur zone complète vérifient de manière exhaustive l'uniformité compositionnelle des pièces moulées sous pression, éliminent avec précision les défauts compositionnels cachés et garantissent la stabilité des performances et la cohérence de la qualité des pièces de précision en alliage de zinc. Dans le domaine du recyclage des ressources, la technique peut trier rapidement les chutes d'alliage de zinc mélangées et les pièces moulées mises au rebut, déterminer avec précision les teneurs en impuretés et les nuances d'alliage, et réaliser une utilisation classée et raffinée des matériaux recyclés, améliorant efficacement le taux d'utilisation des ressources des alliages de zinc recyclés et réduisant les coûts de production de l'entreprise.
Les données d'application industrielle indiquent qu'après l'introduction par les grandes entreprises de moulage sous pression de systèmes de contrôle qualité basés sur la spectrométrie d'émission atomique à source d'étincelles, le taux de non-conformité des lots de produits en alliage de zinc a diminué de manière significative et la stabilité de la qualité des lots s'est nettement améliorée, inversant fondamentalement le modèle de production extensif de l'industrie qui reposait sur l'expérience manuelle dans la fusion et la rectification des défauts a posteriori. Par rapport aux techniques de test telles que XRF (spectrométrie de fluorescence X), AAS (spectrométrie d'absorption atomique), et ICP (spectrométrie de masse à plasma à couplage inductif), le spectromètre d'émission optique atteint l'équilibre optimal entre précision, efficacité, coût et adaptabilité aux scénarios : il satisfait non seulement aux exigences de contrôle des impuretés à l'état de traces de haute précision des produits haut de gamme, mais convient également aux scénarios de tests de routine à haut débit sur le lieu de travail, ce qui en fait la technique de test de base la plus rentable et la plus déployable pratiquement dans le contrôle qualité industriel actuel des alliages de zinc.
Avec l'avancement en profondeur de la fabrication intelligente et de la numérisation industrielle, la technologie de spectrométrie d'émission atomique à source d'étincelles continue d'itérer et de se mettre à niveau, intégrant des fonctions numériques telles que la traçabilité des mégadonnées, l'alerte intelligente, l'étalonnage automatisé et la sortie de données multilingues. Elle peut s'interfacer de manière transparente avec les systèmes de gestion industrielle tels que MES et ERP, réalisant l'archivage en temps réel des données de test, la traçabilité complète des processus et l'optimisation intelligente des paramètres de processus, construisant ainsi un système de gestion de la qualité de l'alliage de zinc numérisé, standardisé et intelligent. Les experts en recherche technique de l'industrie soulignent que la compétitivité fondamentale de l'industrie mondiale de l'alliage de zinc s'est concentrée sur le contrôle précis de la composition des matériaux et une production de qualité stable. La vulgarisation et l'application de la spectrométrie d'émission optique ont efficacement résolu des problèmes industriels de longue date tels que le retard des tests de composition, la détection manquée de défauts microscopiques et la difficulté de traçabilité de la qualité. À l'avenir, cette technique continuera d'autonomiser le processus et la mise à niveau de la qualité de l'industrie de l'alliage de zinc, conduisant la transformation de l'industrie d'une production extensive vers une fabrication intelligente raffinée, standardisée et verte, et jetant une base solide de test de matériaux et de contrôle qualité pour le développement de haute qualité de l'industrie mondiale du moulage sous pression de précision.
FAQ
Q1 : Pourquoi est-il strictement interdit de polir les échantillons d'alliage de zinc avec du papier de verre avant les tests par spectromètre à lecture directe ?
Réponse : Les alliages de zinc sont relativement mous, avec un point de fusion de seulement 380–420°C. Si du papier de verre est utilisé pour polir l'échantillon : d'une part, les abrasifs dans le papier de verre ordinaire sont principalement de l'alumine (Al₂O₃) et du carbure de silicium (SiC), et ces particules abrasives dures peuvent facilement s'incruster dans la surface molle de l'alliage de zinc, contaminant l'échantillon et provoquant des résultats faussement élevés en Al et Si ; d'autre part, la température élevée localisée générée par la friction de meulage peut provoquer une ségrégation et une migration élémentaires sur la surface de l'alliage et accélérer l'oxydation de surface, altérant la composition réelle de la couche superficielle. Conformément aux spécifications de test courantes de l'industrie du moulage sous pression, les échantillons de spectromètre en alliage de zinc doivent de préférence être usinés par coupe à sec avec une fraiseuse ou un tour à échantillon dédié pour obtenir une surface de test en métal frais plane, sans inclusions et non oxydée.
Q2 : Par rapport au XRF portable (spectrométrie de fluorescence X), quels avantages un spectromètre à lecture directe (Spark-OES) offre-t-il dans les tests d'alliage de zinc ?
Réponse : Les deux types d'équipements ont des scénarios d'application clairement distincts.
1. Capacité d'analyse des éléments légers et de quantification des impuretés à l'état de traces : les spectromètres de fluorescence X portables présentent une faible stabilité quantitative pour les éléments légers tels que Al et Mg ; en même temps, leurs limites de détection pour les impuretés dangereuses à l'état de traces telles que Pb et Cd sont relativement élevées, rendant difficile la détermination précise des teneurs ultra-faibles. Le spectromètre d'émission optique (Arc/Spark-OES), en revanche, offre une limite de détection de traces typique aussi basse que 0,0001 % (1 ppm), répondant aux exigences de test de haute précision pour le contrôle des nuances d'alliage de zinc de la série Zamak et les limites des substances dangereuses RoHS.
2. Profondeur de détection efficace et représentativité des résultats : la collecte du signal XRF est limitée à la couche superficielle de l'échantillon à l'échelle du micromètre et est facilement perturbée par la couche d'oxyde et la contamination de surface ;Analyse OES repose sur l'ablation par étincelle haute tension pour exciter instantanément l'échantillon métallique jusqu'à une certaine profondeur, évitant ainsi efficacement l'influence de la fine couche d'oxyde ; ses résultats d'essai sont donc plus représentatifs de la composition réelle de la matrice en alliage de zinc.
Note objective supplémentaire :XRF portable offre des capacités d'essai non destructif et de portabilité, ce qui le rend adapté au criblage préliminaire rapide des matières premières ;OES à étincelle est un instrument d'analyse destructif de laboratoire, adapté au contrôle qualité sur ligne de production, à l'arbitrage des produits finis et à la détermination précise des nuances.
Veuillez nous contacter pour toute demande complémentaire ou information détaillée !
Tél : +86-183-5283 6805
Email : sales@jinyibo.com
Web : www.jinyibo.com