Comment préparer des échantillons pour l'analyse par spectromètre d'émission optique (OES)
Précise analyse élémentaire commence bien avant la première étincelle. Pour tout spectromètre d'émission optique, la préparation des échantillons est le facteur le plus déterminant pour la fiabilité des mesures. Des surfaces mal préparées produisent des résultats erratiques, un gaspillage d'étalons et des retouches inutiles. Ce guide décrit un flux de travail de préparation standardisé qui permet d'obtenir des données OES cohérentes et reproductibles pour les métaux ferreux et non ferreux.
Pourquoi la préparation des échantillons est importante
L'analyse par spectromètre d'émission optique repose sur une décharge électrique contrôlée vaporisant une micro-couche de la surface de l'échantillon. Toute contamination, oxydation ou irrégularité structurelle dans cette couche altère directement le spectre émis. Une surface qui semble visuellement propre peut encore contenir des abrasifs incrustés, des résidus de fluide de coupe ou un mince film d'oxyde — autant d'éléments qui dégradent la précision.
Un flux de travail standardisé en cinq étapes
1. Échantillonnage
Découpez un spécimen représentatif à partir de la matière première à l'aide d'une tronçonneuse de précision ou d'une scie à ruban. La contrainte critique ici est la chaleur : une chaleur de coupe excessive altère la structure métallurgique de la sous-surface, produisant des résultats qui ne reflètent pas le matériau brut. Utilisez un liquide de refroidissement adéquat et des vitesses d'avance modérées. Le spécimen fini doit être suffisamment grand pour couvrir entièrement l'ouverture du support d'étincelle — généralement pas moins de 20 mm de diamètre ou une surface équivalente.
2. Meulage de surface
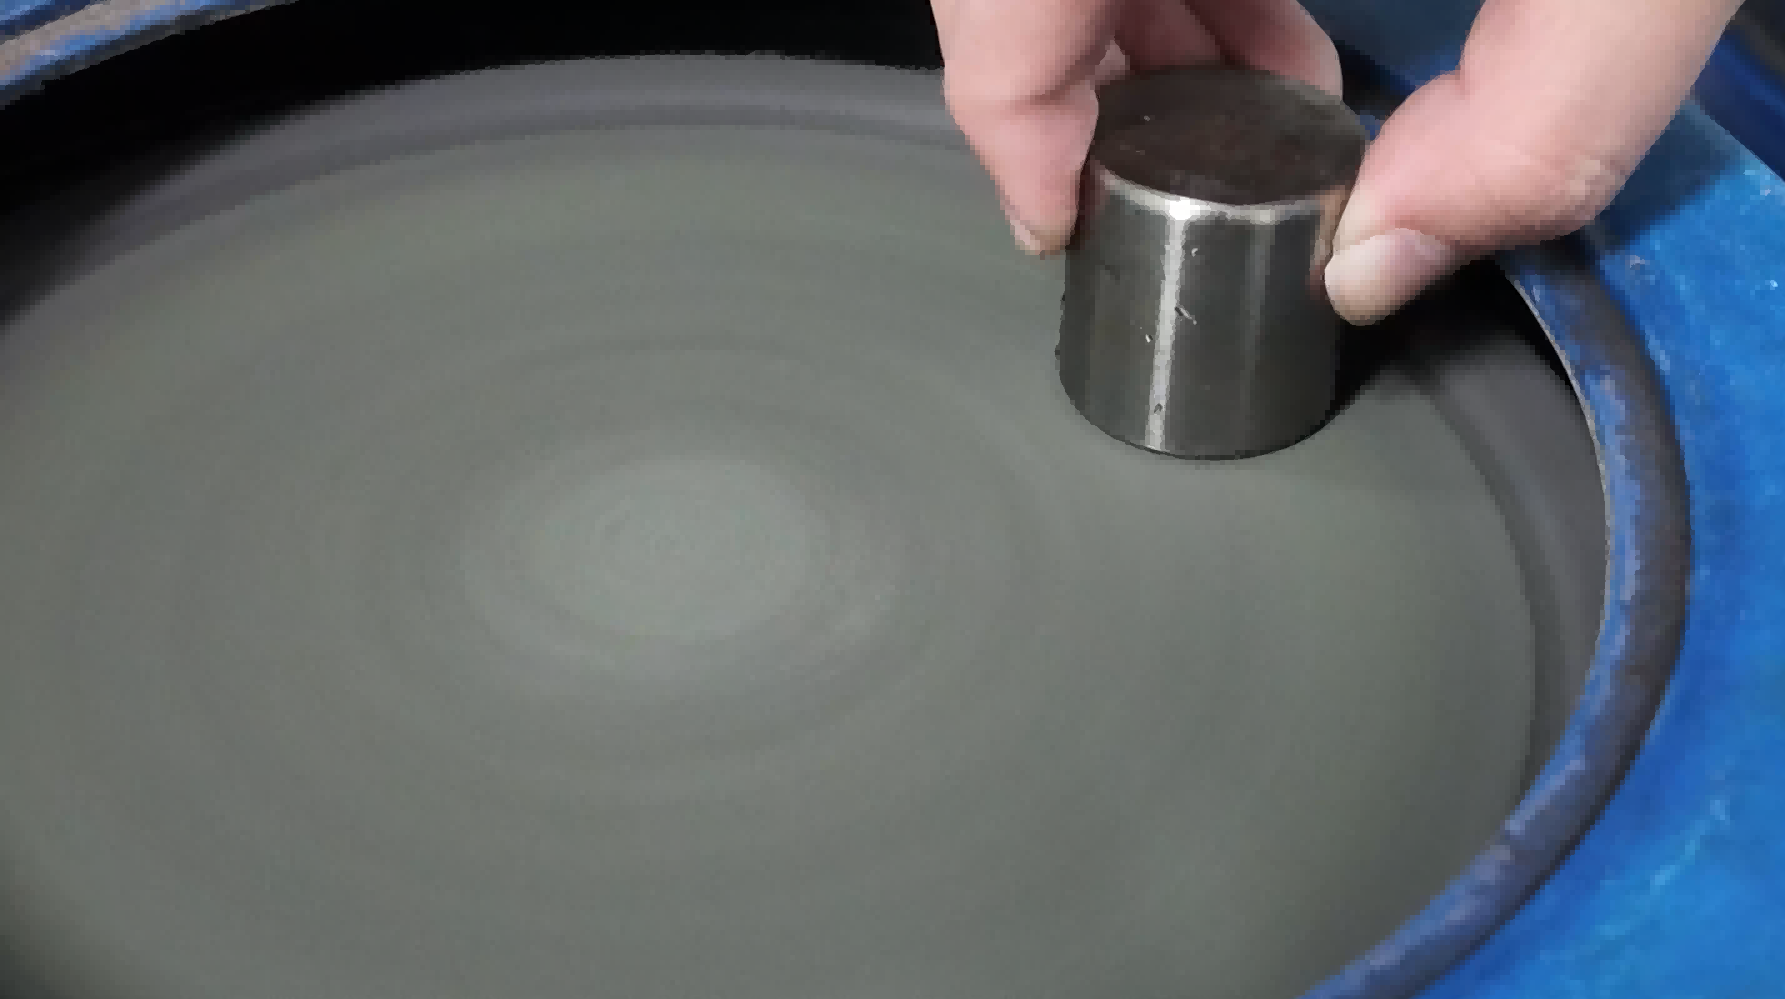
Meulez la face d'analyse à l'aide d'une ponceuse à bande, d'une meuleuse d'échantillons dédiée ou de papier abrasif. La séquence recommandée est une approche en deux étapes :
Meulage grossier : bande d'oxyde d'aluminium (alumine fondue brune) grain 40–80 pour éliminer les dommages de coupe et aplanir la surface.
Meulage de finition : bande grain 120–180 pour produire un motif de rayures uniforme et fin.
La direction du meulage doit être cohérente. Évitez une pression excessive, qui génère de la chaleur et peut étaler les métaux tendres. Pour l'acier et le fer, une surface fraîchement meulée au grain 120–180 est généralement optimale ; pour les alliages non ferreux tels que l'aluminium ou le cuivre, des grains plus fins peuvent être nécessaires.
3. Nettoyage
Éliminez tous les débris et la poussière de meulage avec une brosse propre ou de l'air comprimé exempt d'huile. Ne touchez jamais la face d'analyse préparée avec les mains nues — les huiles cutanées et l'humidité sont des sources importantes de contamination. Manipulez les spécimens uniquement par les bords ou les surfaces non meulées.
4. Inspection visuelle
Examinez la surface préparée sous un bon éclairage. Rejetez et remeulez tout spécimen présentant :
Des fissures, de la porosité ou des inclusions sur la face d'analyse
Des traces d'eau ou des résidus d'huile
Des motifs de meulage inégaux ou du métal étalé
Une décoloration visible due à l'oxydation
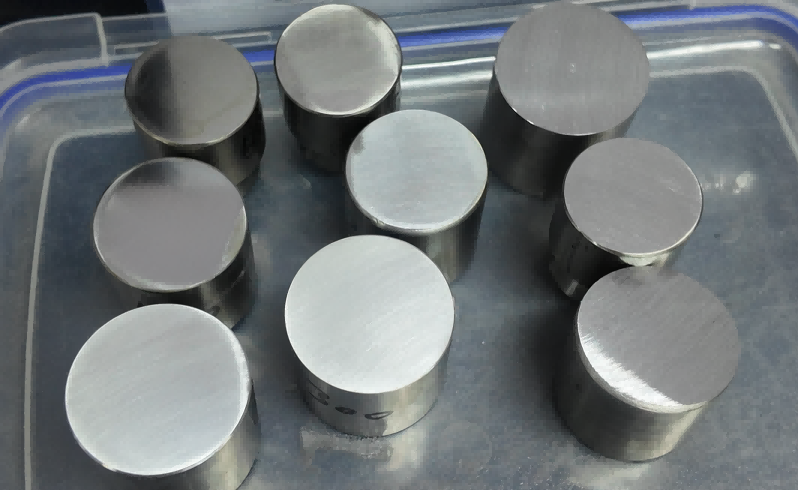
Une surface correctement préparée présente un motif de rayures uniforme et cohérent sur toute la zone d'analyse.
5. Analyse rapide
L'oxydation commence immédiatement après le meulage, surtout sur les métaux réactifs. Pour les échantillons d'acier et de fonte, effectuez l'analyse dans les 10 minutes suivant le meulage. Pour les alliages plus réactifs (titane, aluminium), réduisez encore cette fenêtre. Stockez les spécimens préparés dans un dessiccateur si un délai est inévitable, et remeulez avant l'analyse chaque fois qu'une oxydation est suspectée.
Considérations spécifiques aux matériaux
Fonte : contrôle de la couche blanche
La fonte présente un défi unique. Les paillettes de graphite dans la microstructure peuvent perturber la stabilité de l'étincelle. Les échantillons doivent être refroidis rapidement pendant la solidification pour former une couche blanche (cémentite) à la surface d'analyse — un processus connu sous le nom de formation de couche blanche. Une fonte mal refroidie donne des lectures de carbone peu fiables. Vérifiez la température du moule de refroidissement et la technique de coulée dans le cadre du contrôle qualité de routine.
Prévention de la contamination croisée
Dédiez les bandes de meulage à des groupes de matériaux spécifiques. Une bande utilisée sur de l'acier au carbone transférera des particules de fer à un échantillon d'acier inoxydable ou d'alliage de nickel, provoquant de fausses élévations du fer et des éléments associés. Maintenez des bandes séparées pour :
Aciers au carbone et faiblement alliés
Aciers inoxydables et matériaux fortement alliés
Alliages non ferreux (aluminium, cuivre, laiton)
Alliages spéciaux (nickel, cobalt, titane)
Alliages non ferreux
Les métaux tendres comme l'aluminium et le cuivre ont tendance à s'étaler lors du meulage. Utilisez des bandes abrasives neuves et tranchantes, exercez une légère pression et envisagez des finitions à grain plus fin (grain 240–320) pour ces matériaux. Certains laboratoires préfèrent le fraisage ou le surfaçage au tour pour les échantillons non ferreux afin d'obtenir une surface propre et sans contrainte.
Erreurs courantes et leurs effets
|
Erreur
|
Conséquence
|
|
Coupe/meulage en surchauffe
|
Microstructure altérée, valeurs de carbone et d'alliage modifiées
|
|
Contact à mains nues
|
Bruit élevé lié au carbone, au sodium et à l'humidité
|
|
Bandes de meulage partagées
|
Contamination croisée, fausses lectures d'éléments
|
|
Analyse retardée après le meulage
|
Couche d'oxydation, précision réduite, spectres de faible intensité
|
|
Taille d'échantillon insuffisante
|
Fuite d'argon autour du support d'étincelle, décharge instable
|
La préparation des échantillons pour spectromètre d'émission optique l'analyse n'est pas une variable à optimiser pour la vitesse — c'est un processus contrôlé à standardiser. Établissez des procédures écrites, formez les opérateurs selon une norme cohérente et auditez régulièrement les surfaces préparées. Le temps investi dans une préparation appropriée est largement récupéré par une réduction des analyses répétées, une consommation de standards plus faible et des résultats défendables et traçables.
FAQ
Q1 : Comment savoir si ma marque d'étincelle (point de brûlure) indique un échantillon correctement préparé et une analyse valide ?
R : Inspectez la marque d'étincelle immédiatement après l'émission. Un point d'étincelle valide sur une surface correctement préparée se compose de deux zones distinctes : un cratère central sombre uniformément fondu entouré d'un anneau de condensation symétrique, gris clair ou métallique. Si le point de brûlure est irrégulier, asymétrique ou présente des « points blancs non fondus », cela indique généralement une mauvaise planéité de la surface, une fuite d'air/argon résiduel, des inclusions sévères ou une oxydation de surface excessive. Les données issues de telles brûlures doivent être rejetées et l'échantillon doit être re-préparé (re-meulé pour les alliages à base de fer ; re-fraisé/tourné pour les alliages non ferreux tendres) avant une nouvelle analyse.
Q2 : Les alliages non ferreux tendres comme l'aluminium et le cuivre doivent-ils être préparés par fraisage ou tournage de surface plutôt que par meulage à bande abrasive ?
R : Oui. Pour les alliages non ferreux tendres (tels que l'aluminium pur, le cuivre sans plomb et les alliages de zinc), le fraisage de précision ou le surfaçage au tour avec des outils en diamant ou en carbure de tungstène est fortement recommandé par rapport au meulage à bande. Les alliages tendres ont tendance à s'étaler sous le meulage abrasif, obstruant la bande et incrustant physiquement des particules abrasives (telles que l'alumine ou le carbure de silicium) dans la matrice de l'échantillon. Le surfaçage au tour ou le fraisage offre une surface propre, à faible contrainte et totalement exempte d'abrasifs incrustés, améliorant considérablement la fiabilité des lectures d'éléments traces tels que le carbone, le silicium et l'aluminium.
Veuillez nous contacter pour toute demande complémentaire ou information détaillée !
Tél : +86-183-5283 6805
E-mail :sales@jinyibo.com
Web :www.jinyibo.com